

 LAT
A PP tabula linea producens 1.5 mm schedam ad 350 kg/h* tenuis mane decurrit, deinde crassa 0.2 mm post velum fasciculum mutatur. Auctor ad extrahendum imperium pervenit, sed causa realis plerumque mori temperaturam amissam stabilitatemque mutationum retro pressorum extruderorum attingit. In PP et PE tabula extrusionis, qualitas totius lineae pendet — extruder, mori, volvunt acervum, TRADUCTOR refrigerans et dromonem — operans ut ratio una. Intellegentes illas interationes est quod sinit turmas vitia cito invenire et tabulam in tolerantia retinere.
What Is a PP PE Board Extrusion Line?
A PP PE tabula extrusionis linea est ratio productionis continua quae polypropylene vel polyethylenae globulos liquefacit et eas in schedam plana vel tabulam format. Crassitudo typica finita est 0,3–30 mm, et tabulae latitudo plerumque 1,000-2,500 mm pendet secundum tabulam planam et volvunt polituram latitudinem.
Processus in sex gradibus decurrit, omnesque scaenae proximos vel defectus adparere debent apparent.
- Pascentium - globulos et additamenta in Infundibulum metered; gravimetrici fautores output cum formula mutationibus stabiliunt.
- Liquefactio importans — cochleae polymerum liquefacit et pressuram stabilem aedificat; satis ostendit Aureus usque ad aestum.
- Alimenta et mori - tentorium mutante nes et contaminantes removet, et plana mori diffunditur uniformiter per latitudinem liquefacit.
- ut tincidunt - tres ACERVUS acervus tortamque liquefaciens premit ad scopum METIOR ac superficies glosa moderatur.
- Refrigerium - scutulis vel areolas refrigerantia paulatim calorem removent ad evitandas telas et residuas accentus.
- Deducit et secans - viverra contentionem constantem servat; tondendum, serrae vel viscum facit ultimam longitudinem.
Schematicum infra indicat lineam typicam unius-cochleae fundatae. Ad formulas quae intensiva permixtione indigent — repleti PP, color masterbatch vel contentus REDIVIVUS — co-convolvitur geminae stupra extruders saepe praelatae sunt sicut unitas liquescens propter capacitatem earum superiores dispersivae mixtionis.
Core Components Quod constitue Board Quality
Extruder, mori et polire ACERVUS formare qualitatem trianguli tabulae lineae. Si quis improbus aut mis compositus est, tabula statim ostendit. Mensa praecipua elementa enumerat et defectus typicos causant cum par est iniuria.
| Component | Praecipuum munus | Typical defectus si mismatched |
|---|---|---|
| Extruder | Polymer liquescit, liquefactum uniforme liberat | Output surgo, liquefacies temperatus fluctuatio |
| Screen mutante | Removet nes et contaminantium | Black specks, die lines |
| Flat die | Distat per latitudinem conflandum | Crassas vel tenues acutas, inaequales METIOR |
| ut tincidunt stack | Crassitudo et superficies metam occidere | Superficies undulata, glossis differences |
| Refrigerium section | Removet non introducendis accentus æstus | Flexilis, idipsum damnum |
| Haul-off and cutter | Tensionem conservat, secat ad longitudinem | Longitudo variatio, superficiei exarati |
Screw torques maxime sub-emit speciem in tabulis lineis. Linea quae molles globulos in 5 Nm/cm stabulo currit, cum eadem cochlea obvium 30% lanula aut calcii carbonas filler REDIVIVUS. Procuratores, qui postea formulas mutare instituunt, altiorem machinam torquem ab initio emere debent.
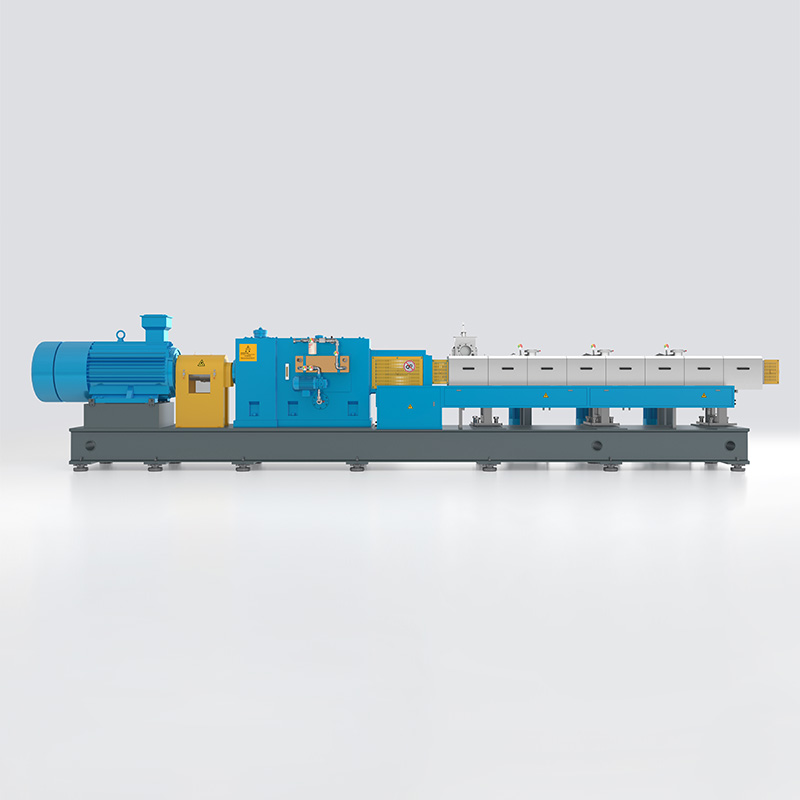 KTS High euismod Didymus Screw Extruder ad Modified Engineering Plastics Series KTS praebet torquem specificum 14 Nm/cm³, idoneum ad viscositatem et modificationem materiarum materiarum aptam faciens. Si linea tua emissarium lanse vel minerae fillers processurat, hic superior torques consilium adiuvat perput et stadium vitare. Visum Product →
Processus Temperaturae Determinare Sheet Quality
PP et PE sunt semicrystallina. Hydria debet polymerum calefacere supra punctum liquescens, dum moriuntur et volvunt temperaturas superficiem metam et finalem crystallinitatem. Recta zona occasus est via celerrime secare faece.
| Zone | PP setpoint | HDPE setpoint |
|---|---|---|
| Feed zone | 50–80 °C | 50-70 °C |
| Barrel zone 1 | 180-200 °C | 170–190 °C |
| Barrel zones 2–4 | 200-230 °C | 190–220 °C |
| Adapter et conflandum sentinam | 210–230 °C | 200–220 °C |
| Flat die | 200-230 °C | 190–220 °C |
| Roll stack | 60-100 °C | 60-90 °C |
Fenestrae temperaturae liquefactum duarum polymerum familiarum infra comparantur.
Regula practica: si tabulae superficies mattam vel asperam vertit, temperatura alea prima siste. A 20 °C gutta in labio morientis eundem defectum ac volumen attritum creare potest. Truncum temperatum per productum habe et compara cum bono praeterito currit.
Rates output et linea Sizing
Output decernit quot metra quadrata in tabula linea per horam producere possunt, et is numerus emptorum primus comparabit. Chartula indicat propria output iugis pro extrusione-gradu PP linteum in singulis lineis cochleae diversae cochleae diametrorum.
Aestimatio statera inter stupra output est, latitudo et volvunt latitudinem moriuntur. A 120 mm extruderum 400-600 kg/h explere potest 1,200 mm mortem cum 2 mm tabulam; idem throughput in 2,500 mm alea tenuiorem schedam producit, nisi cochleae celeritas et rima intereunt accommodantur. Phasellus semper magna a tellus iaculis, non maximus lorem egestas.
Pro magna capacitate, summus volumen extruder volatus profundioribus volatus, altam in inferioribus cochleae celeritatem servat, quae temperatura et industria sumptus per centenarium liquefacit.
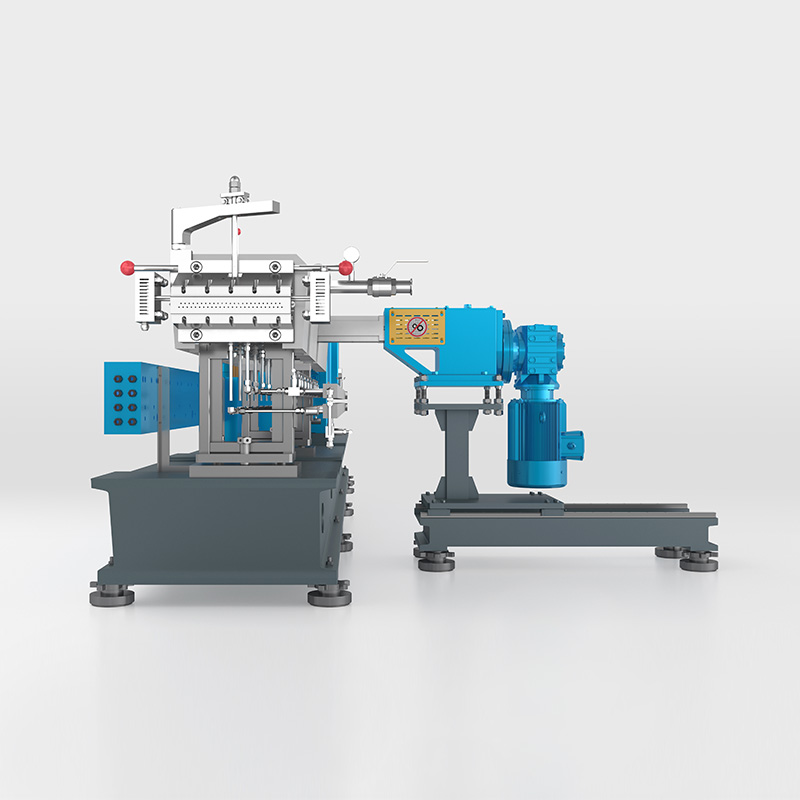 KTD High Volume Extruder cum Profunda stupra volatus ad High-Reple Applications Series KTD notat speciales torques 11 Nm/cm et altae rimae profunditatis, ad altas impletiones, reactivas et sensitivas materias destinata. Magnae capacitati lineae convenit ubi cochleae inferioris celeritas et volatus profundiores calores et energias gratuitas dissolvere possunt. Visum Product →
PP nobis PE: Quam materialis mores mutat Setup
Discriptis PP vel PE mutationibus machinae occasus plus quam plurimi emptores exspectant. Chart radar compendiat possessionem staterae quae consilium et processum decisionum tabulas agit.
Tres differentiae maxime in solo materia. HDPE liquescit 10-20 °C humilior quam PP, ergo dolium temperaturae minuuntur. PE magis refrigerationem reformidat, quare volumen acervum et sectionem refrigerans debet planiitatem regere loco simpliciter schedae stricta. PP rigidiorem tabulam dat; PE meliorem vim et chemicam resistentiam ad temperatus humilis dat impulsum.
| Property | PP | HDPE | Effectum linea |
|---|---|---|---|
| Densitas (g/cm) | 0.90–0.91 | 0.94-0.96 | Superior tabula pondus per metrum quadratum pro PE |
| Melting range | 160–170 °C | 130–140 °C | Dolium inferius ponit pro HDPE |
| Rigiditas | Superius | Moderatus | PP permittit in- gauging pro eadem rigore |
| Shrinkage on cooling | 1.0–2.5% | 2.0–4.0% | HDPE moderatius eget refrigerationem ad plana manere |
| Surface gloss | bonum | inferiora | Roll temperies altius pro PP gloss |
Communia Applications PP et PE Board
PP et PE tabulae mercaturae insidunt, sed unaquaeque materia in diversis categoriis ducit. Materia applicationis adaptare solet quaestionem primam interrogare clientes.
- Thermoforming packaging: PP linteum pro scutulis, vasis esculentis et sarcinas paratas; firmum crassitudine opus est ad distributionem paries.
- Stacionarii et officii commeatus: perlucida PP tabula pro folder, praesentatio velorum et ligatorum; altae glossae et hic materia humilis obducto.
- constructio et informatio; PE tabulas pro lineis, funem, spacers et tabulas formarum reusables; robur et humoris resistentia impacta sunt clavis.
- Automotive interior: PP tabula pro tabernus liners et stringere tergum; calor diuturnus resistentia et stabilitas dimensiva critica sunt.
- Contactus chemicus et cibus: PE tabulas secandas et piscinas lineras; resistentia ad chemicals et purgationes agentium potior est quam glossa.
Producentis commutatione applicationum inter lineas mutationes linearum, sed eadem linea fere totum ambitum tractat si cochleae et acervus volvunt pro eo specificati.
Quomodo elige PP PE Board extrusionem Lineae
Tabula linea est in obsidione X ad XX annos. Quinque infra scopos impedit, ne in novis inceptis lineae frequentissima errata sint.
- Aureus compositus ad formulam roadmap. Si futuri fructus includere possunt fillers, REDIVIVUS contentus vel flamma retardantia, elige nunc extruderatorem torquem superiorem; Aureus retrofitting postea longe carior est.
- Magnitudo intereat latitudo et crassitudo ad album actuale productum. Lata alea efficax est ad tabulam latam, sed prodigi pro producto angusto currunt tres dies in hebdomada.
- BIBLIOTHECA expolitio inspice. Diameter volumen, Chrome metam, independentem distantiam commensurationem et circuitus refrigerationis definiunt maximam glossam et idipsum quod vendere potes.
- Perscriptio haut-off et dromonem ad celeritatem maximam lineam. Multae lineae limitantur ab amni trahente et secante multo antequam extruder suum output attingit.
- Confirmare structuram supplementi supplementi. Mandantes, parce partes et processus disciplinae decernant quam celeriter linea perveniat ad consilium output.
Screw Aureus vim longi temporis flexibilitatem efficacissimam habet. This Aureus et potentia analysis unde ratio virtutis numquam potest esse mediocris.
Si iam currunt linea et necessitas est capacitas vel productum changeover, a refurbishment project potest modernize extruder et amni in inferioribus capitis pretium.
Denique esto realistica circa automationem. Linea fundamentalis cum mutatione screen manuali vilius est emere ac facilius conservare; stricta tolerances vel parva cantavit automatice gauging justify. Ad normas productas, series cost-effectivas processum nucleum obtegit ac folia budget pro automatione quam maxime refert.
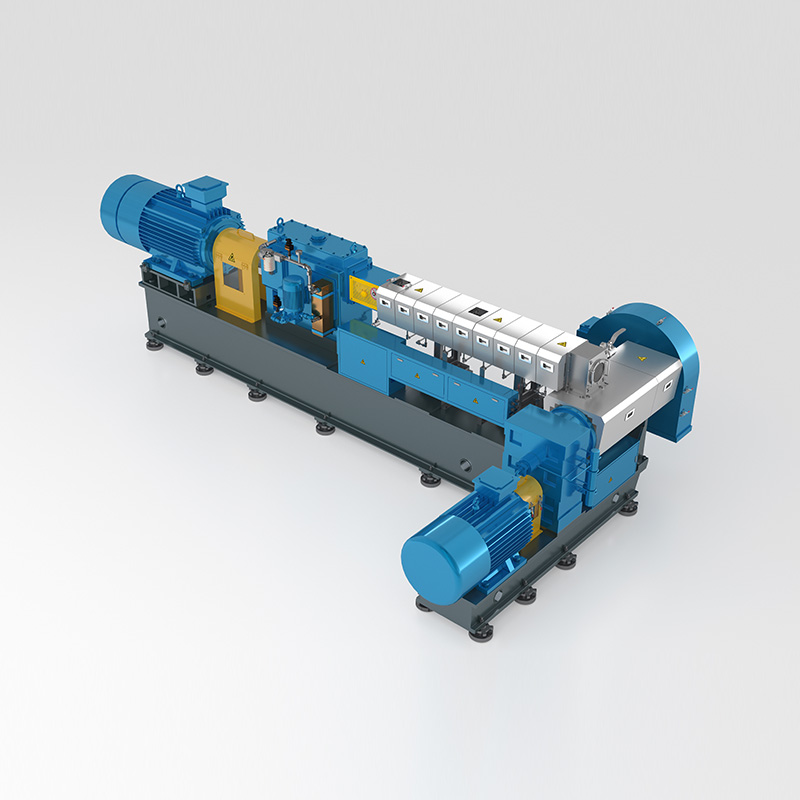 ECO Pretium efficax Extruder Series pro budget-conscious Compounders Series ECO praebet peculiarem torquem 9 Nm/cm, optionem oeconomicam offerens ad materias plasticas mutatas producendas. Res normae exigentiis aequet, sino te ad fiscum automationem vel alium processum disponere quae maxime refert. Visum Product →
Frequenter Interrogata
Q1. Quid interest inter PP et PE extrusionem tabulam?
Tabula PP rigidior, magis perspicua est, et temperaturis superioribus resistit, dum PE tabula melius chemicae resistentiam praebet, et humilis temperaturae ictum vires. Praecipuae lineae differentiae sunt dolium temperatum, temperaturam et refrigerationem volvunt.
Q2. Quae extensionis crassitudo PP extrusionem tabulae producere potest?
Linea typica 0.3 mm ad 30 mm tegit. Tenuis scheda nitidi innititur hiatu et alte linea cursu volvitur; Crassa tabula tardius cursu indiget et sectione longiore refrigerationis notas submergendas prohibet.
Q3. Possuntne eadem linea procedere tam PP et PE?
Maxime lineae inter PP et PE possunt flectere. Mutator novas lineas temperaturas requirit, temperatura temperatura et mixturam plerumque purgationem requirit. Cochleae designari debent ad viscositates utriusque liquescentes.
Q4. Quanti facit PP PE tabula extrusionis lineae gratuita?
Pretium ex extruder magnitudine, mori latitudine, amni configuratione et gradu automation. Ut numerus realisticus, mittat supplementum scopo productorum, crassitudinis amplitudinis, latitudinis et annui output.
Q5. Quare tabula habet margines undulatos vel diversitatem crassitudinis?
Causae communes sunt instabiles temperies dissolutae, obsoletae cochleae vel labrum intereunt, perperam rima volvunt et celeritatis mismatch trahunt. Reprehendo conflare pressura variationem primum - plerumque demonstrat extruder vel screen sarcina.
Q6. Possuntne gemini cochlea extruder ad PP tabulam productionem adhiberi?
Etiam, extruders gemini cochleae adhibentur cum tabula formula pigmentorum, fillers vel REDIVIVUS lanula quae opus est intensivo mixtionis. Possunt etiam in-linea componendi, tabulam producentes directe ex formula consueta.


